
Blog
- 社員インタビュー
約1,400箇所の微細穴加工事例|バリ取りの機械化と事前テストで品質安定と作業時間を短縮
株式会社大東技研では、微細穴加工・多穴加工・マシニング加工をはじめ、加工後のバリ取りや仕上げまで含めた精密金属加工に対応しています。
多穴加工では、穴を正確にあけることだけでなく、その後に発生するバリをどのように処理するかも重要です。
今回は、1,000箇所を超える微細穴を持つ部品について、当初予定していた手作業でのバリ取りから加工方法を見直し、機械加工の活用と事前テストによる確実な品質管理で、品質の安定と作業時間の短縮につなげた事例をご紹介します。
上司への相談から機械加工を検討
当初は手作業でのバリ取りを想定していましたが、担当者が上司へ相談したことで、機械を使った方法を検討することになりました。
今回は、通常の面取り工具だと製品と干渉するため、ドリルで面取りを検討しました。
一回り大きな工具を使用し、反対側から加工することでバリを除去する方法を採用しました。
機械化できれば、一箇所ずつ手作業で処理する場合と比べ、大幅な時間短縮が期待できます。ただし、多数の穴を連続して加工する場合には、工具の摩耗による品質変化に注意が必要です。
そこで、本番加工の前に工具寿命を確認するためのテストを行いました。
本番前に工具寿命を確認
弊社では、本番製品にいきなり加工条件を当てるのではなく、事前に本番と同じ種類の材質を使って加工テストを行います。
今回も、一定数の穴を連続して加工し、
「どの程度まで安定した状態で加工できるか」
を確認しました。
その結果、一定数までは安定した加工が可能であることが分かりました。
ただし、その限界まで工具を使い切ることはしません。
例えば300箇所程度まで安定して加工できることが確認できても、本番ではそれより手前で工具を交換します。
今回は、安全率を見込み、余裕を持った交換基準を設定しました。
「まだ使えるかもしれない」ではなく、「品質が変化する前に交換する」。
この考え方で、本番加工の安定性を確保しました。
材質によって工具寿命やバリの出方は変わるため、過去の実績だけで判断せず、その都度テストを行いながら条件を決めています。
多数の微細穴で課題になったバリ取り
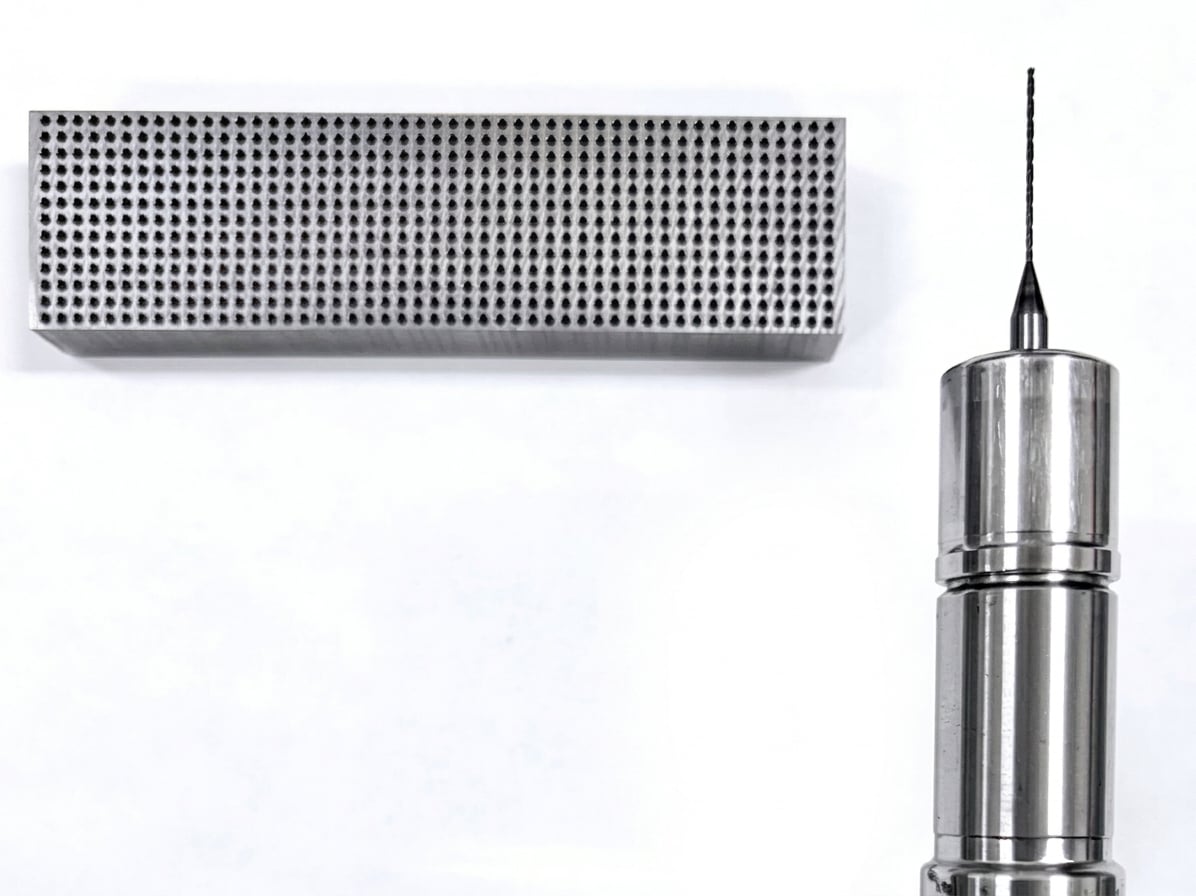
今回の部品には、0.5mm程度の微細穴が多数配置されていました。
穴加工後には、裏面側に細かなバリが発生します。
形状上、通常の面取り加工が難しい部分があり、当初は一箇所ずつ手作業で仕上げる予定でした。
しかし、微細穴が1,000箇所を超えると、一箇所あたり数十秒の作業でも、全体では数時間に及びます。
さらに、工具を強く当てすぎると穴の形状や寸法へ影響する可能性があるため、単純に作業スピードだけを上げることもできません。
そこで、
「品質を維持しながら、バリ取りの時間を短縮できないか」
という点から、加工方法を見直すことになりました。
機械を活用し、作業時間を短縮
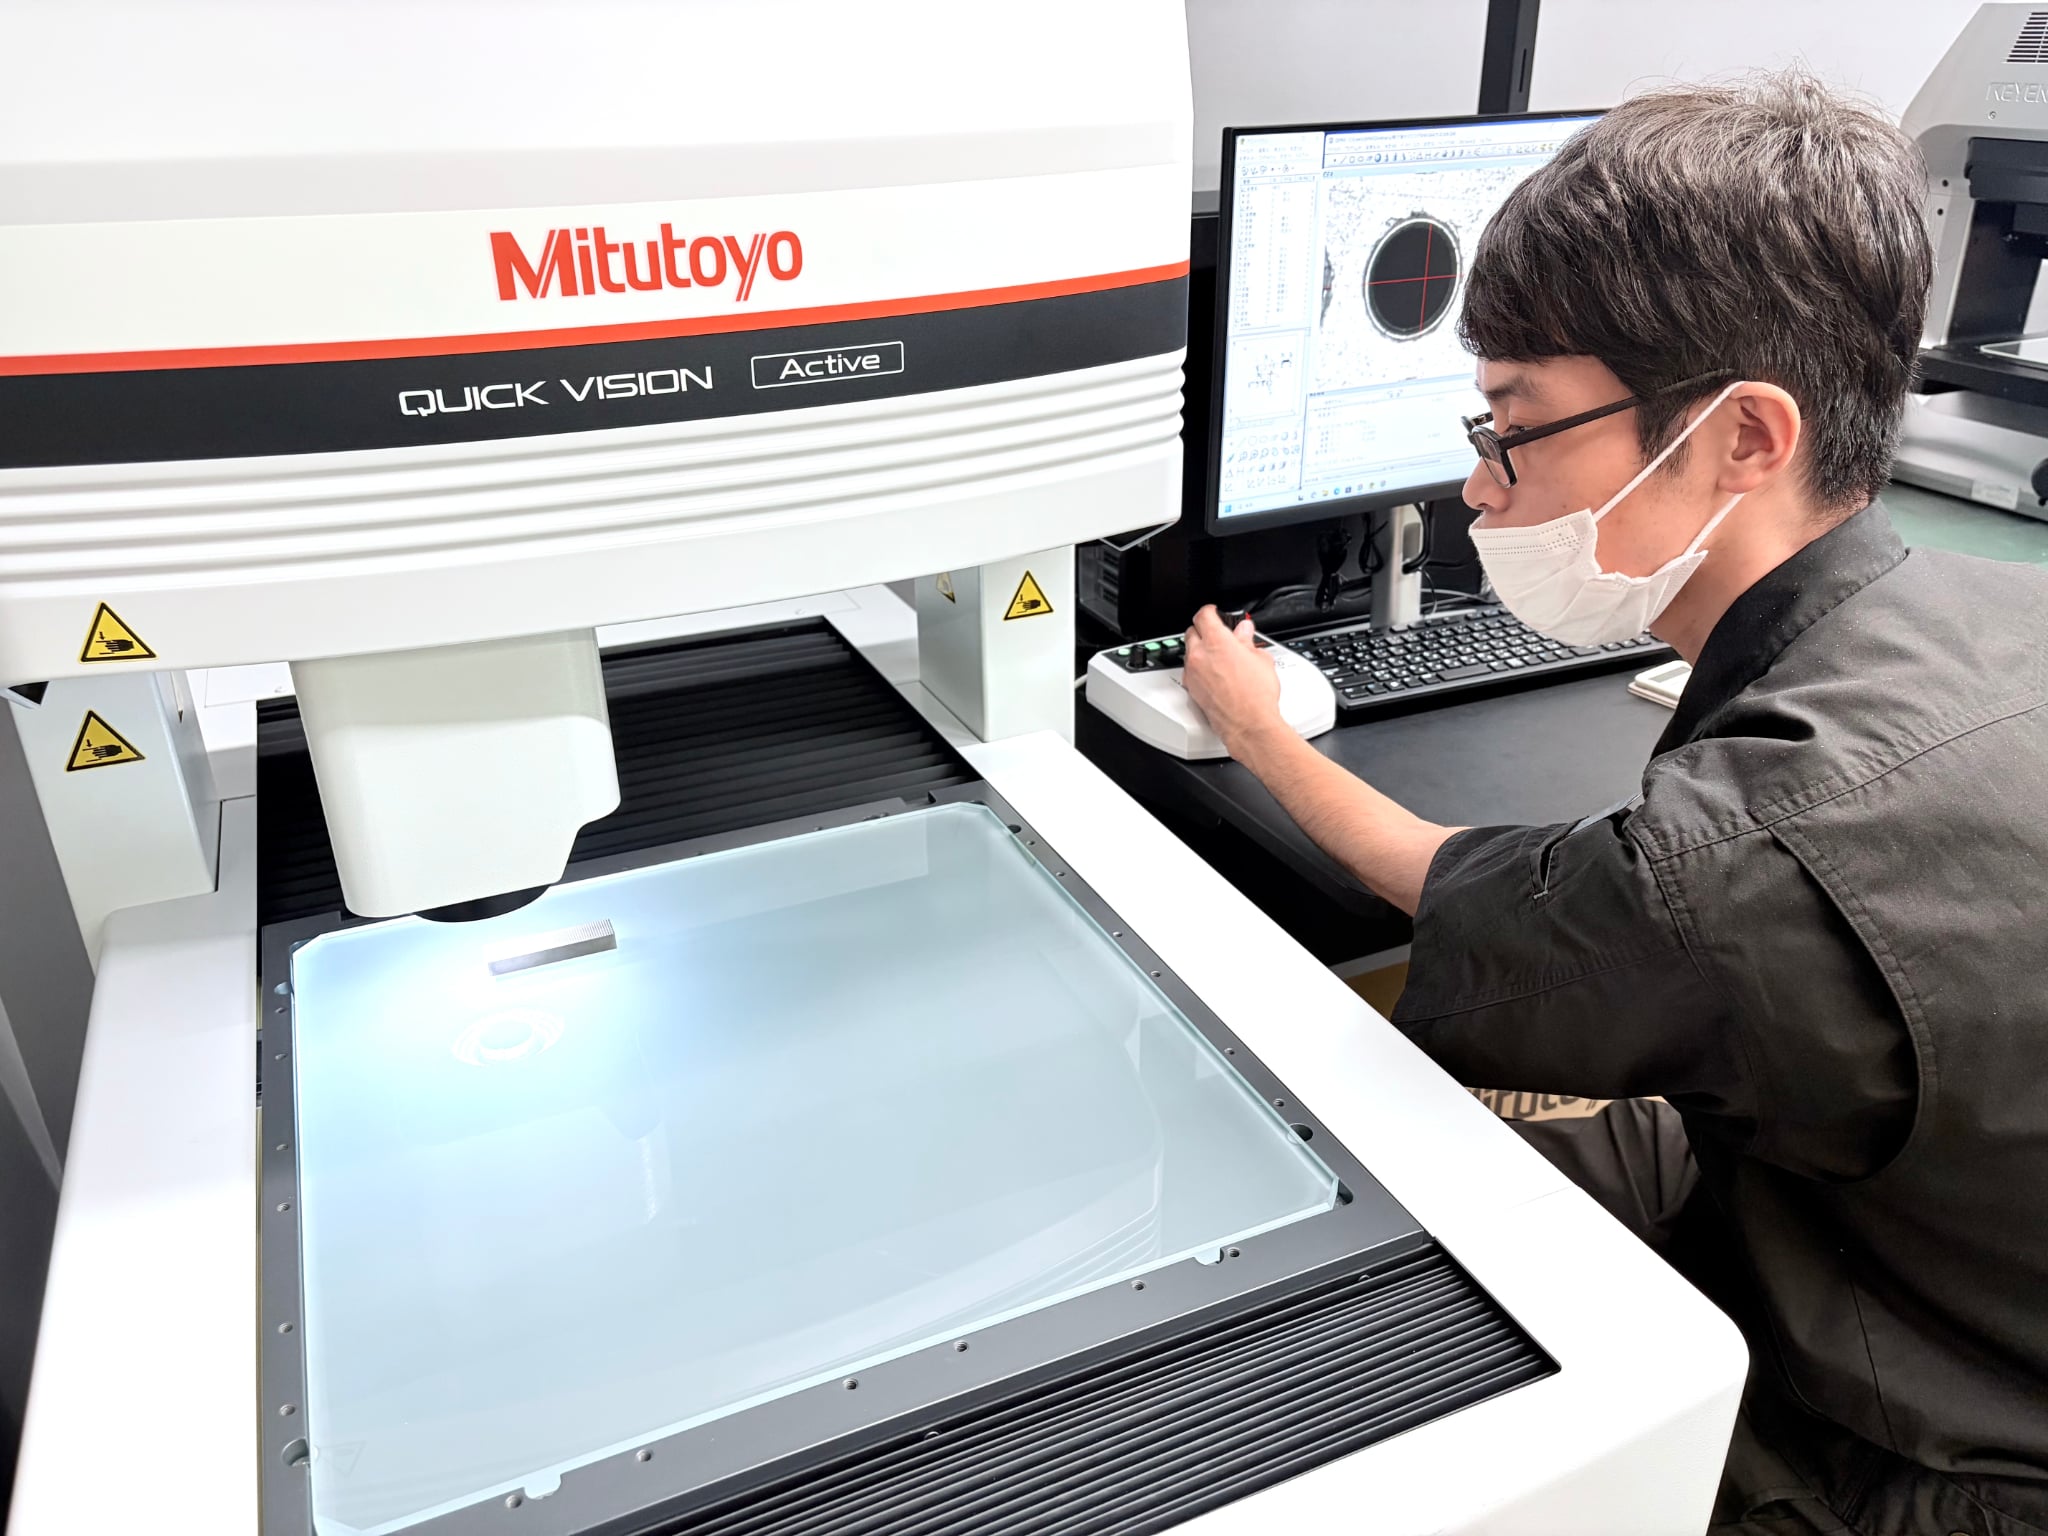
事前テストで加工条件と工具交換の基準を確認したうえで、機械によるバリ取りを実施することにより、当初予定していた手作業中心の工程から作業時間を短縮することができました。
必要に応じて夜間も機械を稼働させることで、人が付きっきりにならずに加工を進められるようになりました。
今回のポイントは、単純に手作業を機械へ置き換えたことではありません。
事前テストによって、
- 安定して加工できる範囲
- 工具交換のタイミング
- 加工後の状態
を確認したうえで、機械に任せられる工程を増やしたことです。
品質を落とさず、どこまで早くお届けできるように効率化できるかを考えることも、
大東技研のものづくりの一つです。
技術だけでなく、こうした現場での改善の積み重ねが、品質と生産性の両方につながっています。
微細穴・多穴加工・バリ取りでお困りの方へ
大東技研では、微細穴加工、多穴加工、マシニング加工をはじめ、加工後のバリ取りや仕上げにも対応しています。
「穴数が多く、バリ取りまで含めて任せたい」
「微細穴の加工に時間がかかっている」
「手作業中心の工程を効率化したい」
「多数の穴を安定した品質で加工したい」
そのような案件も、図面や材質、穴径、数量、求められる精度を確認しながら、適切な加工方法を検討します。
必要に応じて事前テストを行い、加工条件や工具寿命を確認したうえで本番加工へ進めます。
微細穴加工、多穴加工、バリ取りでお困りの場合は、大東技研へお気軽にご相談ください。
大東技研の問い合わせフォームはこちらから
他の加工事例はこちらからご覧ください