
Blog
【鏡面加工】大型と極薄を共存させる鏡面加工の事例
京都市に本社がある精密部品加工メーカーの株式会社大東技研です。
今回お客様からご依頼いただきました大型かつ極薄で鉄材質の鏡面加工Raを実現した事例を紹介いたします。
鏡面加工Raについて
鏡面の精密加工の世界において、加工対象が大型かつ極薄であることは、反りが大きな課題となります。
Ra(算術平均粗さ)とは、輪郭曲線の平均線から測った、ある位置での「凹凸の高さ(または谷の深さ)」の平均値になります。(JIS B0601:2013)
Raの数字の単位はマイクロメートル。この数字が小さければ小さいほど表面が滑らかであることを指しています。超精密仕上げと言われるRa0.2を実現するにも、切削加工だけではなく、主な手法として精密平坦研削とバフ研磨を施しています。
更に小さなRaでの鏡面加工は、精度を上げるための加工方法が異なります。
主な手法としては前処理として高精度研削を行った後、数ミクロンからナノメートルサイズの超微粒砥粒を用いた遊離砥粒加工といった、分子レベルで少しずつ削ぎ落す加工を行います。
極薄の加工対象と反りについて
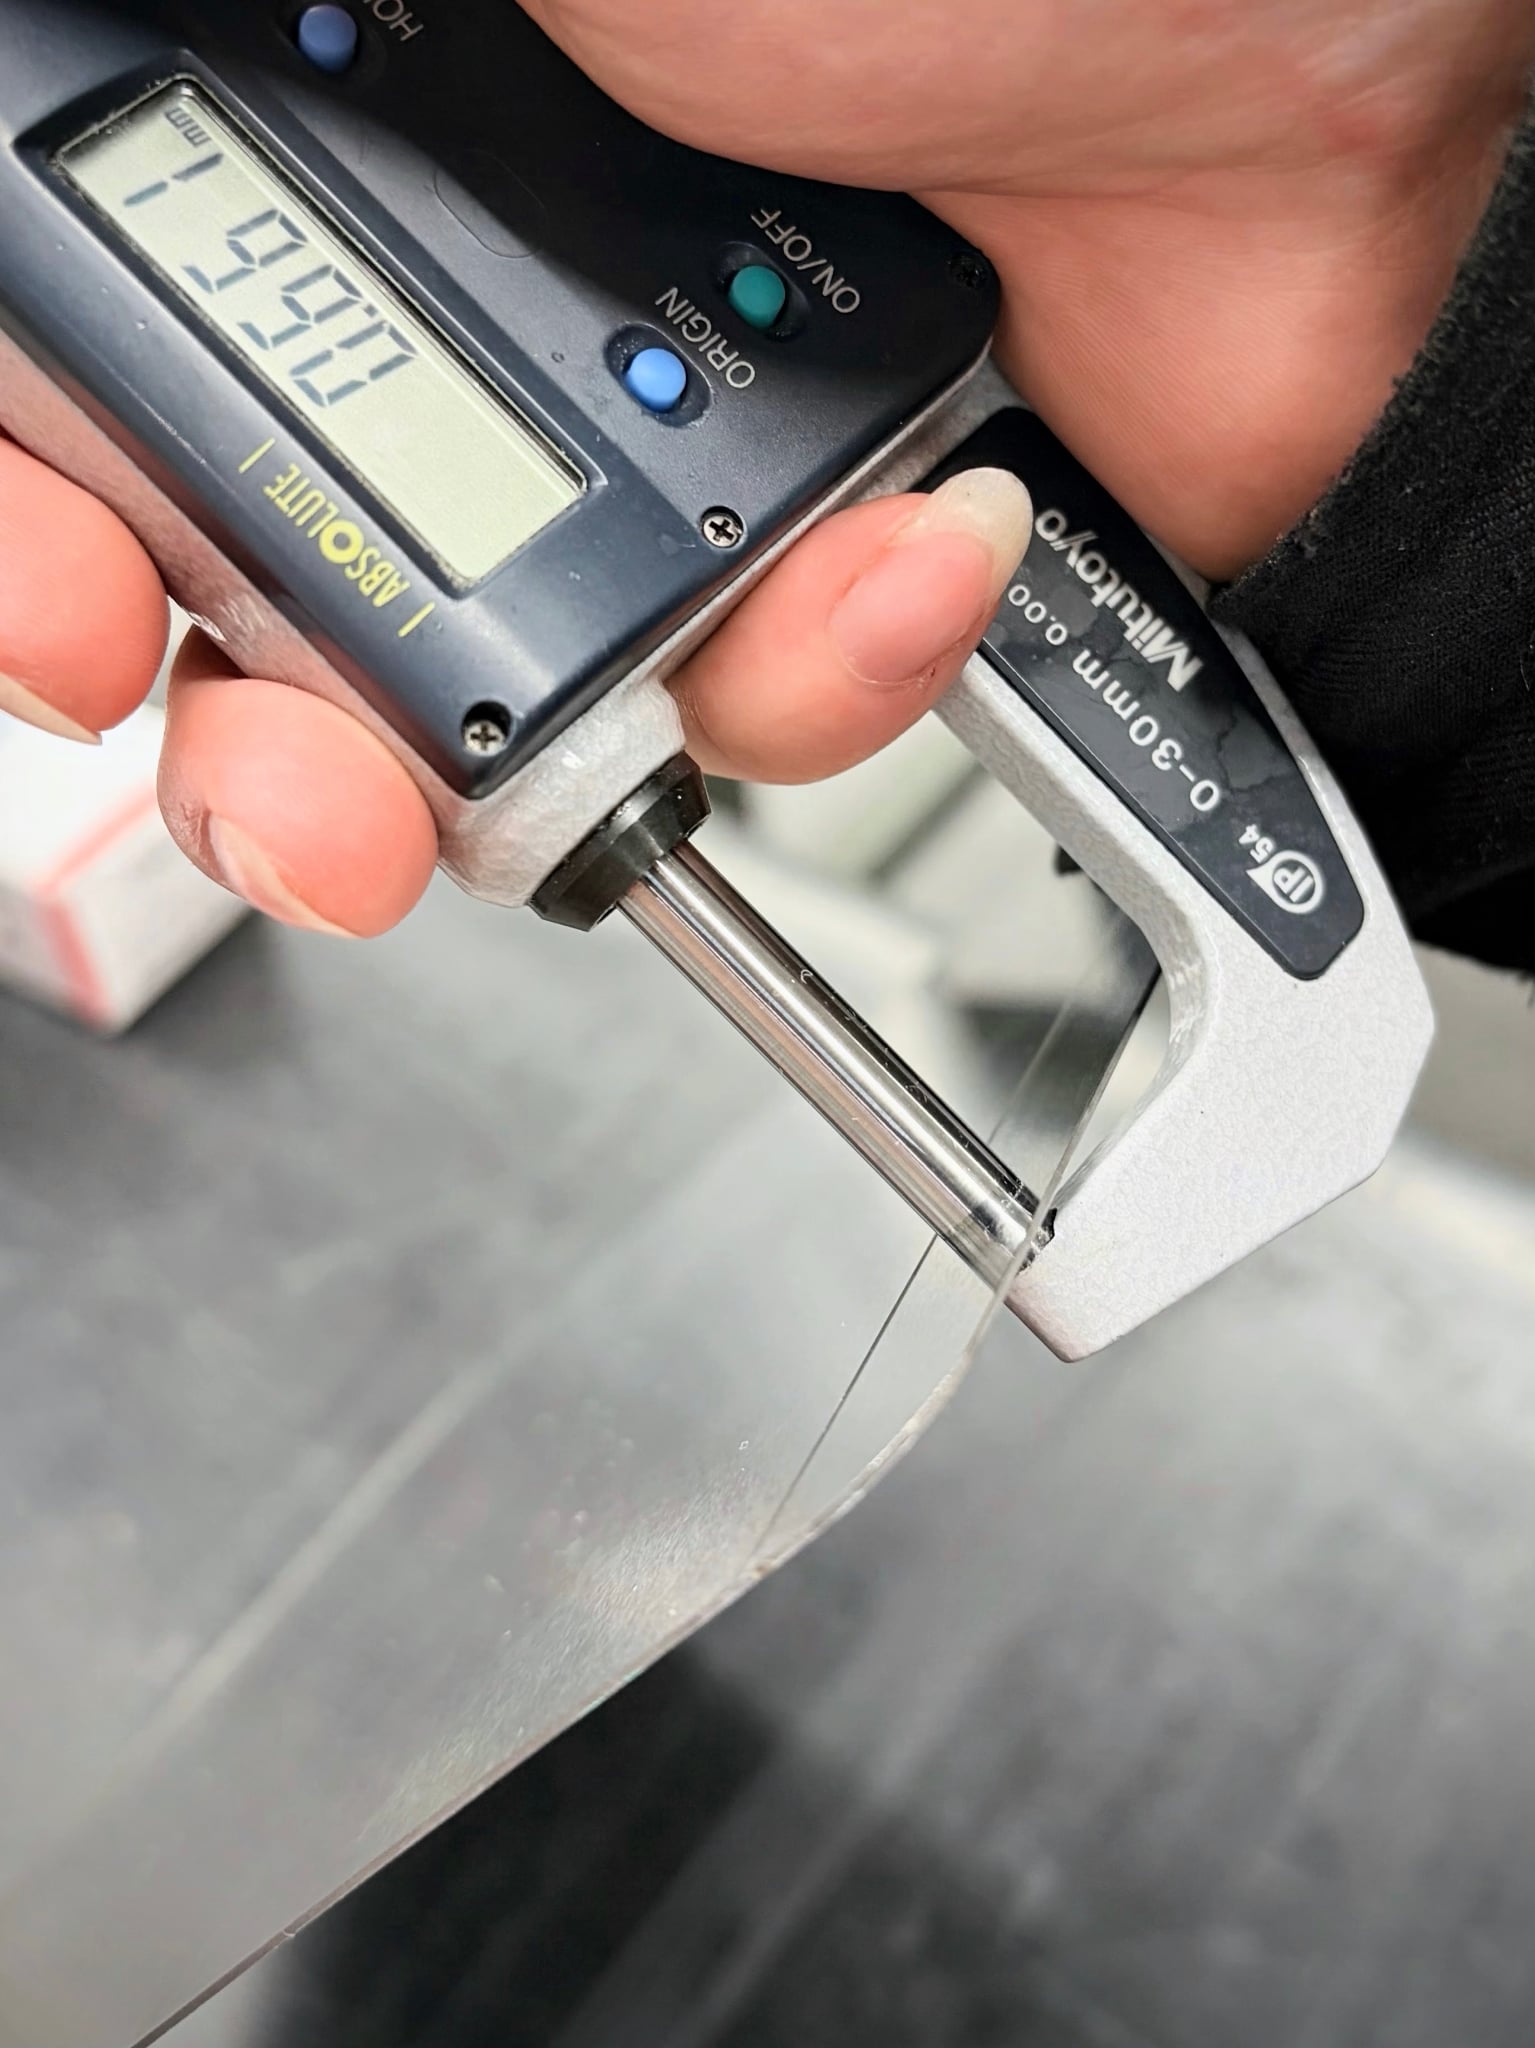
今回ご依頼いただいたのは鉄材質で比較的大型の240mm角ではありましたが、厚みが0.5mmの鉄材質加工という、一般的なクレジットカード(厚み約0.76mm)よりも薄い加工対象でした。加工工程で必要な固定する力ですら容易に反りにつながってしまいます。
当社技術者は「手作業によるポリッシング」で挑みました。指先での感覚を頼りに反りを抑えながら、表面の凹凸のトップだけを数ミクロン単位で削り取っていきます。気の遠くなるような職人技を経て、最終的には0.5mmの薄型加工でRaを実現しました。
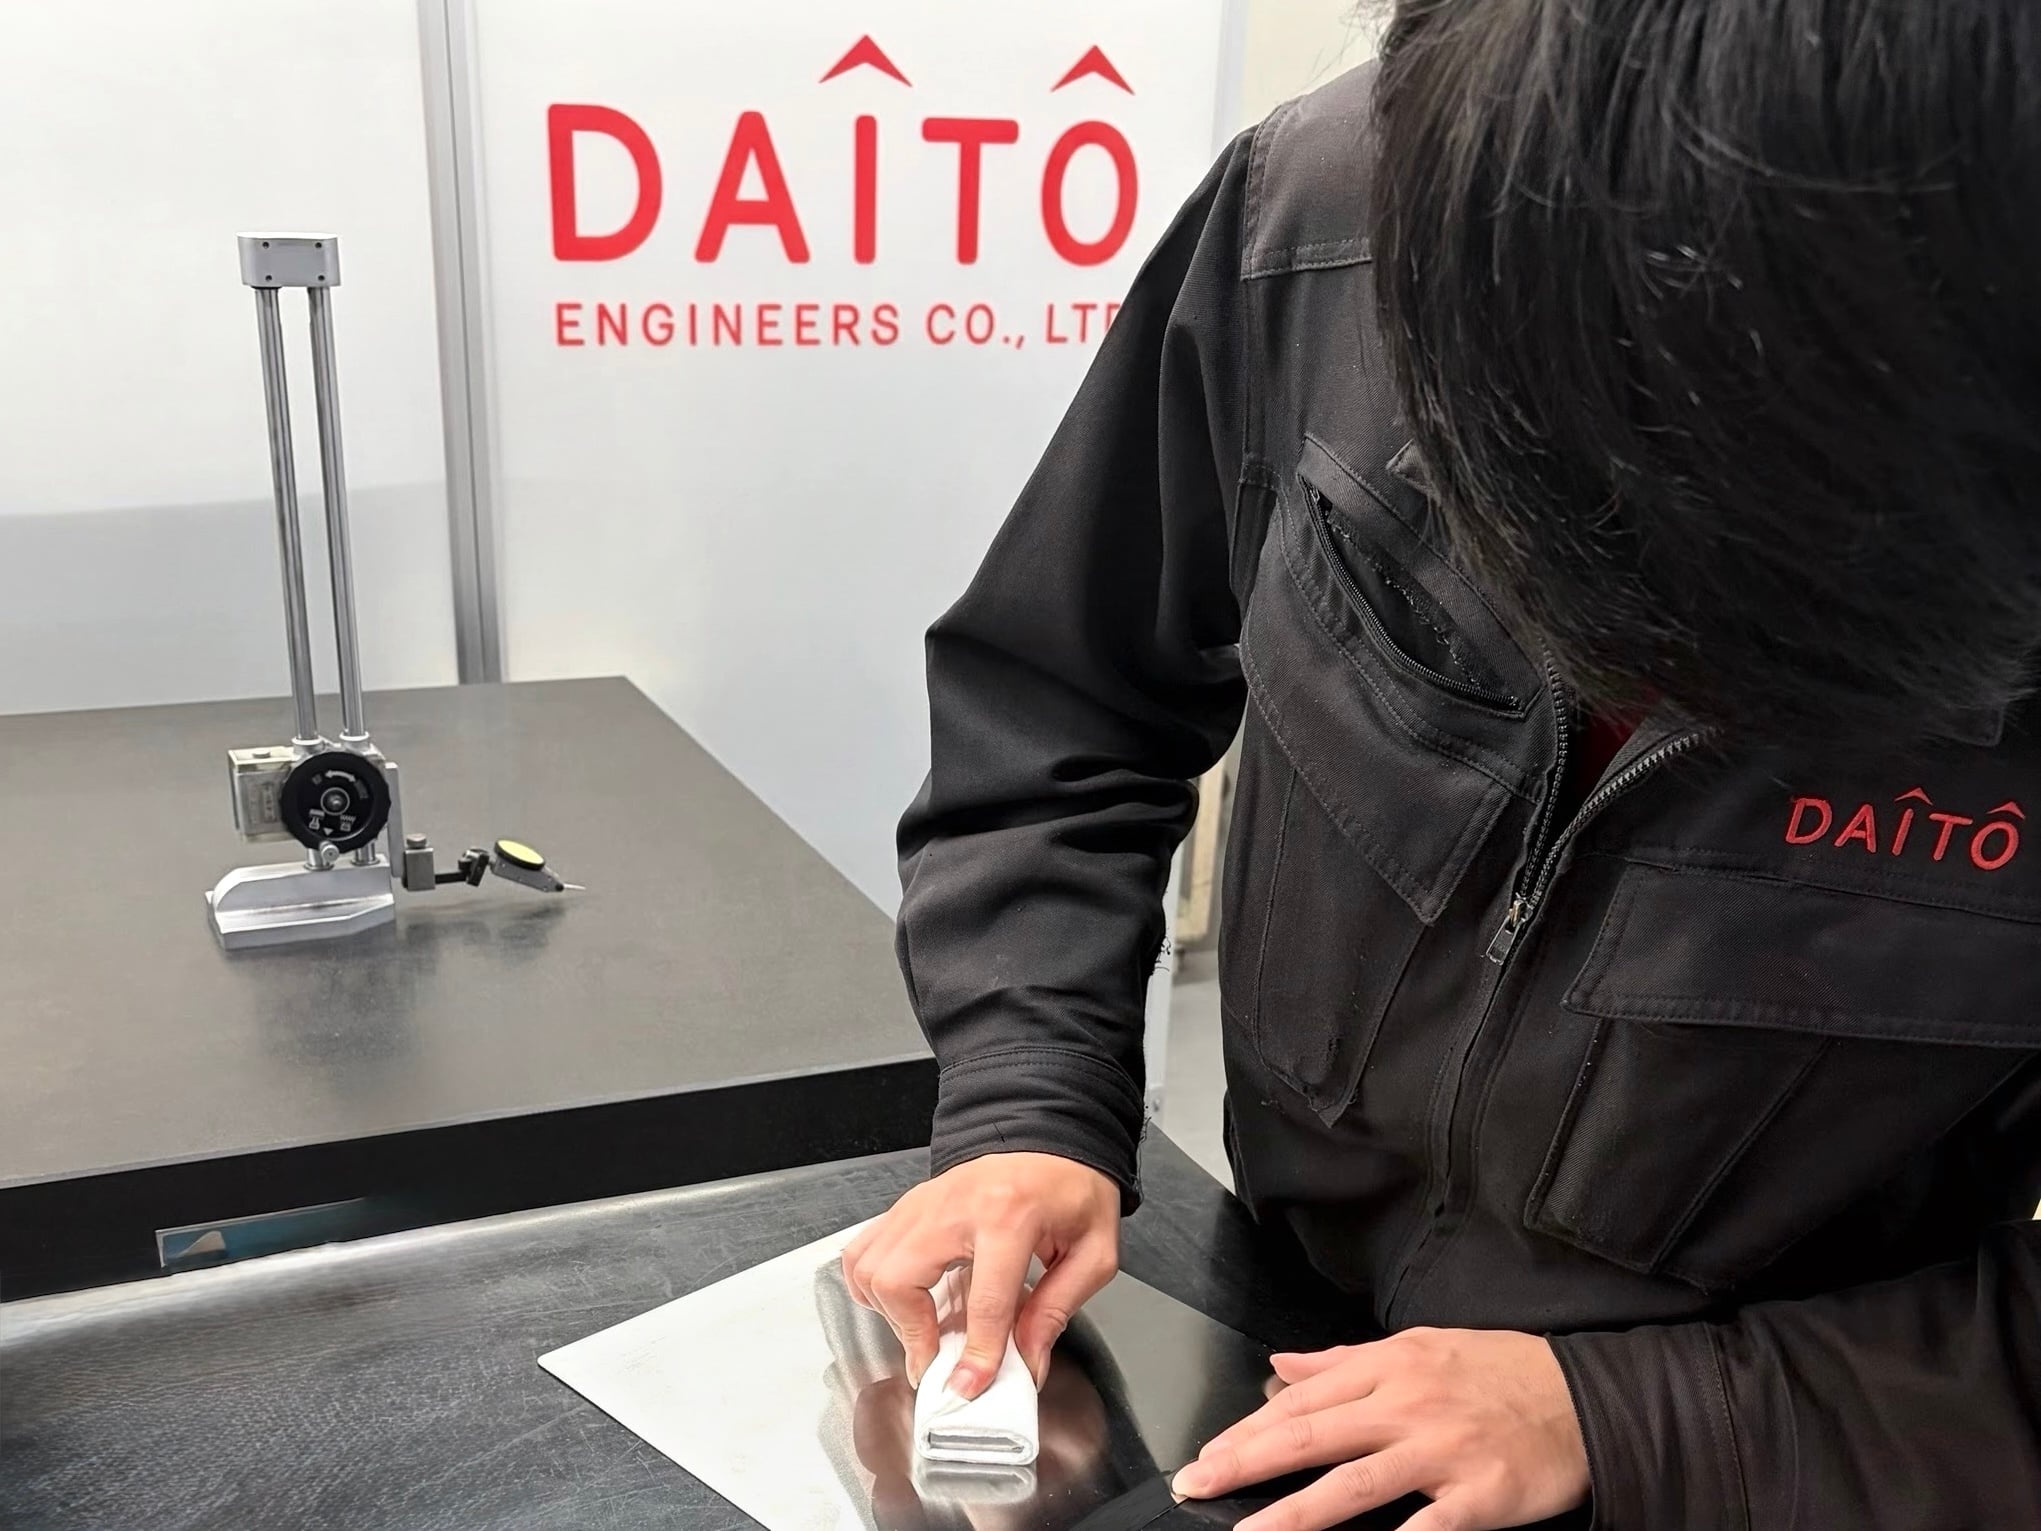
担当されたKさんからは、「無事加工できました、2日間かかりましたがさすがに筋肉痛になりましたね。」と清々しく語ってくださいました。
このような薄物加工も引き受けます。ぜひお気軽にお問い合わせください。